

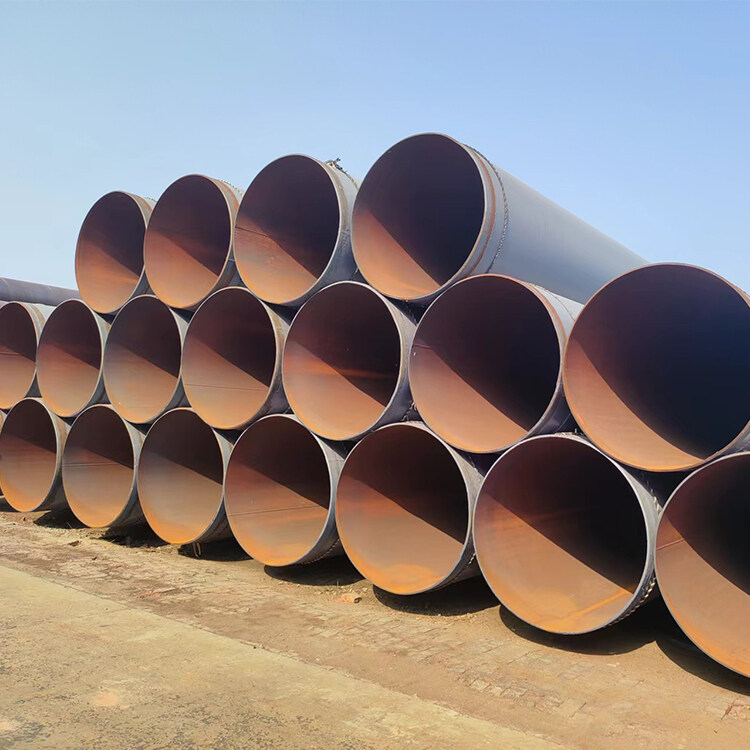
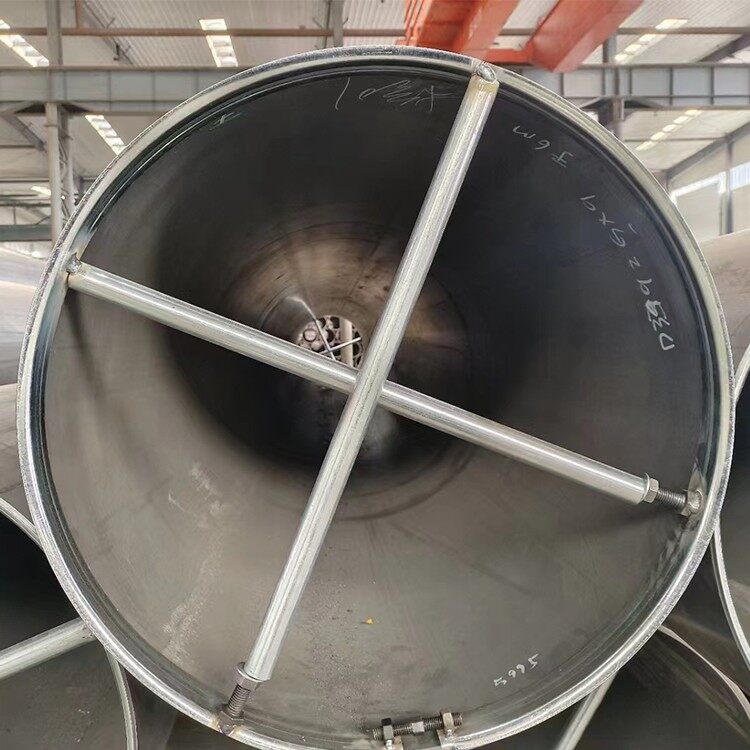
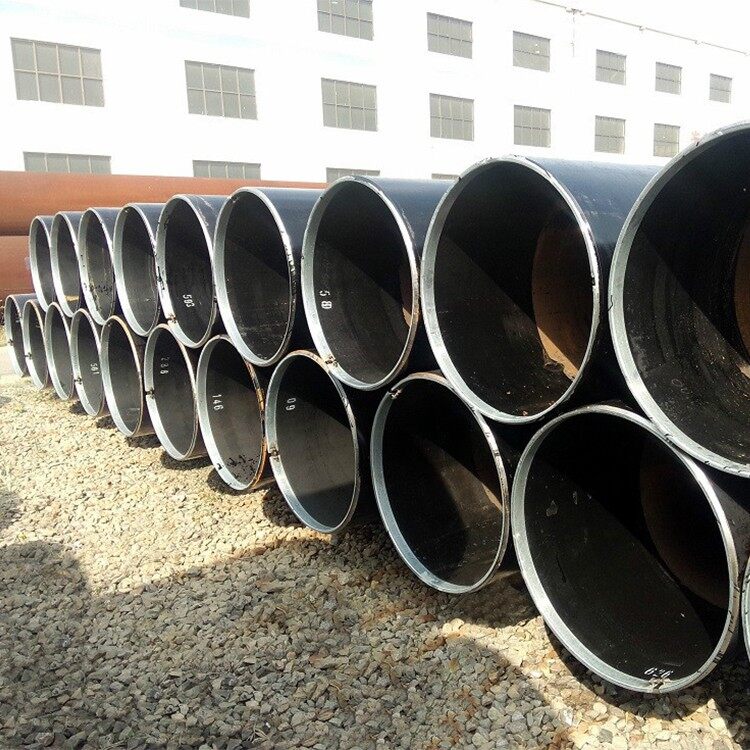
Tube API 5L LSAW pour conduites de pétrole et de gaz
Les tubes API 5L LSAW sont destinés aux pipelines des industries pétrolières et gazières, développés pour différents environnements de travail. Le matériau des tubes en acier est généralement en acier au carbone et est conforme aux spécifications API SPEC 5L. Appliqué aux industries du pétrole et du gaz naturel, aux exigences des industries pétrolières en matière de transport et sont censés fonctionner dans des situations extrêmes, à basse et haute température, résistant à la corrosion dans des environnements corrosifs et pour des services acides dans des conditions H2S.
Notre gamme de fournitures pour les tubes de ligne API 5L LSAW
Tubes en acier soudés (soudage à l'arc submergé longitudinalement) : 14" à 72"
Gamme d'épaisseur : SCH 30 à SCH 160
Type d'extrémités : extrémités biseautées, extrémités lisses
Gamme de longueurs : 20 pieds, 40 pieds ou personnalisées
Capuchons de protection en plastique ou en fer disponibles
Aspects de surface : Naturel, Vernis, Peinture noire, 3PE, FBE, etc.
Types de fabrication de tubes soudés
Il existe 3 types de soudage : les types de soudage ERW (soudage par résistance électrique), LSAW (soudage à l'arc submergé longitudinalement) et SSAW (soudage à l'arc submergé en spirale).
Les tubes LSAW et SSAW sont des tubes SAW (tubes en acier soudés à l'arc submergé), fabriqués en utilisant un processus de soudage à l'arc submergé pour préparer l'acier et il en résulte des tubes à haute densité. En raison de la couche de flux, il n'y a pas de perte de chaleur instantanée et celle-ci se concentre près de la soudure. Il en résulte un arc et une fumée de haute qualité et très efficaces, qui trouvent une utilisation intensive dans les récipients sous pression, la fabrication de tuyaux, les poutres, les fluides, les aciéries, etc. Les tubes SAW trouvent leur principale utilisation dans les tubes LSAW, qui sont des tubes soudés à l'arc submergé longitudinalement.
Procédé de fabrication de tubes LSAW
Tube API 5L LSAW appliqué aux diamètres de 14 po (406,4 mm) à 72 po (1828,8 mm).
Organigramme de fabrication de tubes en acier soudés LSAW :
Plaque UT – Levage par vide – Contrôle par ultrasons – Fraisage des bords – Pré-cintrage – Formage de type J – Formage de type C – Formage de type O – Soudage par points par soudage à l'arc sous protection gazeuse CO2 – Soudage par languette – Soudage intérieur – Soudage extérieur – Retrait de la plaque à languette – Nettoyage – Arrondi – Test X – Contrôle par ultrasons – Lavage avant expansion – Expansion mécanique – Lavage après expansion – Rectitude – Test hydrostatique – Contrôle par ultrasons – Meulage des soudures pour les extrémités de tubes – Revêtement mécanique – Test aux rayons X pour le corps et les deux extrémités – Contrôle par ultrasons pour les extrémités de tubes – Inspection par particules magnétiques pour les deux extrémités – Pesage et mesure de la longueur – Inspection du produit – Revêtement extérieur – Revêtement intérieur – Marquage – Emballage et entreposage
Principales différences entre les tubes SAW (LSAW, SSAW) et ERW
Comme indiqué ci-dessus, les procédés de fabrication des tubes SAW (LSAW, SSAW) et ERW sont totalement différents au niveau de la formation, du soudage, etc. et, par conséquent, les performances des deux tubes diffèrent dans les aspects suivants :
- La qualité de surface des tubes ERW est meilleure que celle des tubes SAW (LSAW, SSAW), car ils sont lisses et ont une meilleure finition. Dans la plupart des tubes SAW, il s'agit principalement du renforcement des soudures à l'intérieur et à l'extérieur.
- Les défauts constatés dans les tubes ERW sont moins nombreux que dans les tubes SAW. Comme il y a un dépôt de solvant dans les tubes SAW, il en résulte davantage de défauts en plus des défauts de volume. Les défauts constatés dans les tubes ERW se limitent uniquement aux soudures par fil et aux soudures droites et peuvent être inspectés facilement. Les défauts sont facilement repérables et la réflexion des ultrasons sur la surface les rend plus faciles à détecter.
- Le rapport de contrainte résiduelle dans les tubes ERW est inférieur à celui des tubes SAW. Comme la déformation des tubes ERW se produit davantage dans les tubes ERW, suivie d'un dimensionnement en forme d'ovale plat, elle entraîne des changements verticaux elliptiques et un rétrécissement, ce qui réduit la contrainte. Le déplacement des tubes ERW était plus faible par rapport aux incisions axiales et transversales par rapport aux tubes SAW construits avec le même matériau et il était également facile à détecter.
- Bien que les performances globales des tubes ERW et SAW soient les mêmes, une fois que les tubes présentent un défaut, la ferraille d'acier et le soudage peuvent être effectués sur ERW, alors que ce n'est pas le cas dans le cas de SAW, ce qui entraînerait des fissures ou de la corrosion, rendant l'ERW plus durable.
Applications des tubes soudés API 5L
Pour les industries du pétrole et du gaz naturel, tubes en acier pour systèmes de transport par pipeline.
Octal a fourni des tubes conformes à la norme internationale API 5L, qui spécifiait les exigences pour la fabrication de deux niveaux de spécifications de produits (PSL1 et PSL2) de tubes de canalisation soudés destinés à être utilisés dans les systèmes de transport par pipeline dans les industries pétrolière et gazière.


